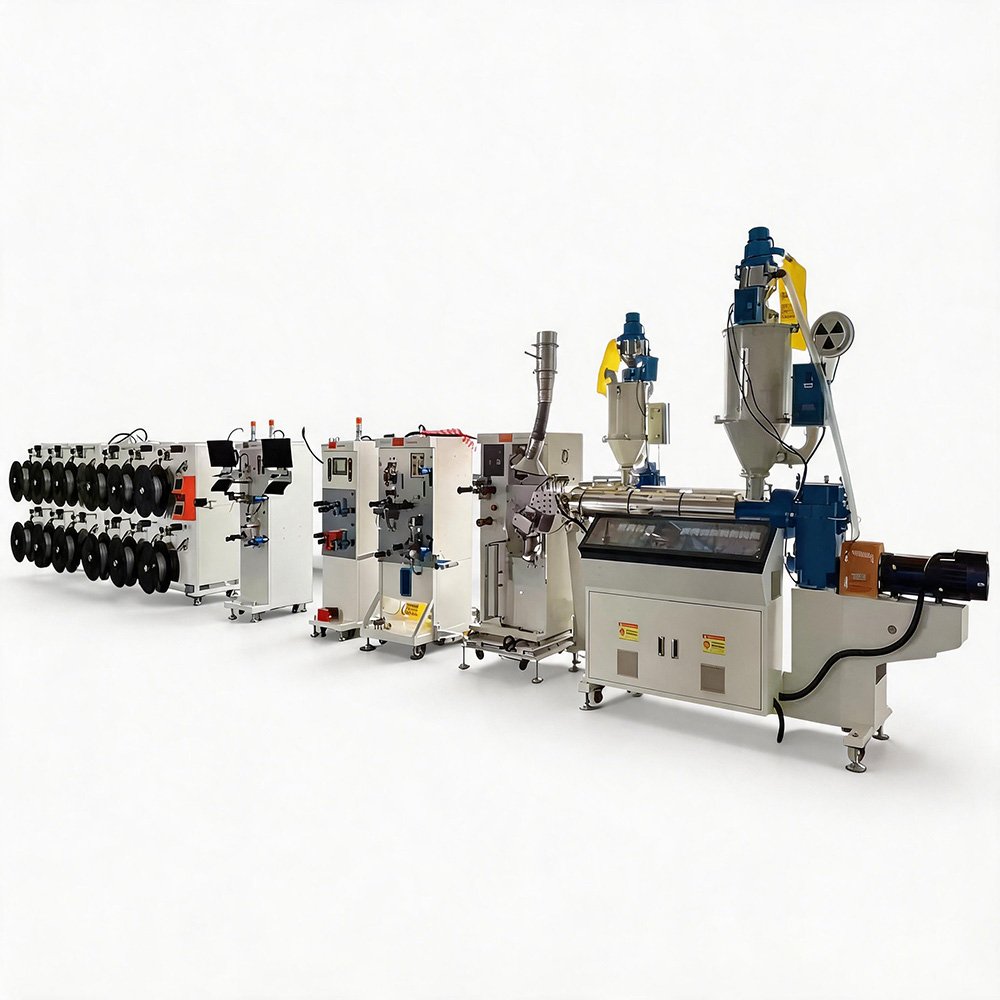
Hướng dẫn toàn diện giúp hiểu rõ quy trình sản xuất băng vận chuyển chính xác dành cho ngành bán dẫn và SMT
Giới thiệu
Băng vận chuyển — xương sống của công nghệ đóng gói linh kiện gắn bề mặt (SMT) hiện đại — là một dải nhựa nhiệt dẻo được chế tạo chính xác, có chức năng giữ các linh kiện điện tử trong quá trình lưu trữ, vận chuyển và lắp ráp tự động. Dù bạn đang sản xuất bán dẫn, đèn LED hay các linh kiện thụ động, chất lượng của băng vận chuyển sẽ ảnh hưởng trực tiếp đến hiệu quả đặt linh kiện, khả năng bảo vệ linh kiện và tỷ lệ thu hồi.
Tại Jenten, chúng tôi đã dành nhiều năm để hoàn thiện quy trình tạo hình băng mang. Tổng quan từng bước này sẽ hướng dẫn bạn qua toàn bộ quy trình sản xuất — từ khâu chuẩn bị nguyên liệu thô đến cuộn thành phẩm — đồng thời giải thích các thông số quan trọng quyết định chất lượng băng, độ chính xác về kích thước và hiệu quả sản xuất.
Bước 1: Lựa chọn và chuẩn bị nguyên liệu thô
Lựa chọn vật liệu: PC so với PS so với PET
Quy trình tạo hình băng mang bắt đầu bằng việc lựa chọn vật liệu nhựa nhiệt dẻo phù hợp. Các vật liệu phổ biến nhất là:
| Chất liệu | Thuộc tính | Các ứng dụng điển hình |
|---|---|---|
| Polycarbonate (PC) | Độ bền va đập cao, độ ổn định kích thước tuyệt vời, trong suốt | Các linh kiện có độ tin cậy cao, thiết bị quang học, điện tử ô tô |
| Polystyrene (PS) | Hiệu quả về chi phí, khả năng gia công tốt, có sẵn các loại vật liệu dẫn điện | Điện tử tiêu dùng, linh kiện SMT đa dụng |
| PET (Polyethylene Terephthalate) | Khả năng chịu nhiệt tốt, độ ổn định kích thước cao | Các ứng dụng ở nhiệt độ cao, bao bì chuyên dụng |
Nhiều nhà sản xuất sử dụng băng nhiều lớp — ví dụ như các lớp ngoài bằng PS dẫn điện kết hợp với lõi PC trong suốt. Cấu trúc này vừa đảm bảo khả năng chống tĩnh điện (ESD) vừa mang lại độ bền cơ học, đồng thời giúp tối ưu hóa chi phí vật liệu. .
Sấy nguyên liệu thô
Các vật liệu nhiệt dẻo có tính hút ẩm — chúng hấp thụ độ ẩm từ không khí. Ngay cả một lượng nhỏ độ ẩm cũng có thể gây ra các khuyết tật nghiêm trọng trong quá trình gia công, bao gồm:
- Bọt khí và lỗ rỗng trên bề mặt
- Đường viền túi không rõ nét
- Độ co ngót không đồng đều
- Độ bền va đập giảm
Do đó, việc sấy khô đúng cách là quan trọng. Vật liệu thường được sấy khô trong lò công nghiệp ở nhiệt độ do nhà cung cấp vật liệu quy định, thường từ 70°C đến 130°C tùy thuộc vào loại nhựa, cho đến khi hàm lượng ẩm giảm xuống dưới 0,02%. Tại Jenten, các hệ thống định hình tích hợp của chúng tôi bao gồm buồng sấy sơ bộ giúp duy trì độ khô của vật liệu trong suốt quá trình sản xuất, ngăn ngừa hiện tượng hấp thụ lại độ ẩm trong môi trường ẩm ướt.
Bước 2: Đùn hoặc cấp tấm
Tùy thuộc vào cấu hình máy, quy trình sẽ diễn ra theo một trong hai hướng sau:
Công nghệ tạo hình kiểu đùn (từ viên nén thành băng)
Trong quy trình này, hạt nhựa được đưa trực tiếp vào máy đùn, được nung chảy và định hình thành một tấm liên tục có độ dày chính xác. Phương pháp “từ hạt nhựa thành tấm” này mang lại nhiều ưu điểm:
- Hiệu quả chi phí — Loại bỏ bước mua tấm trung gian
- Kiểm soát nguyên vật liệu — Bạn có thể tự quyết định công thức và màu sắc cụ thể
- Khả năng đa lớp — Công nghệ đồng đùn cho phép sản xuất đồng thời các loại băng keo 3 lớp
Tấm ép đùn đi qua một loạt các con lăn hiệu chỉnh để đạt được độ dày đồng đều trước khi đi vào trạm tạo hình.
Định hình từ tấm (Băng đã đùn sẵn)
Ngoài ra, các dải băng đã được đùn sẵn (đã được cắt thành các dải có chiều rộng theo yêu cầu) được đưa trực tiếp vào máy tạo hình. Phương pháp này thường được áp dụng cho các lô sản xuất quy mô nhỏ hoặc khi làm việc với các vật liệu chuyên dụng đòi hỏi các điều kiện gia công khác nhau.
Bước 3: Làm nóng trước
Trước khi tạo hình, băng dính phải được làm nóng đến nhiệt độ làm mềm — tức là điểm mà vật liệu trở nên đủ dẻo để tạo thành hình túi mà không bị nứt, nhưng cũng không được quá nóng đến mức chảy tràn không kiểm soát được.
Một quy trình làm nóng trước điển hình:
- Bộ gia nhiệt sơ bộ: Tăng nhiệt độ từ từ lên 70–80°C
- Bộ gia nhiệt chính: Đưa băng đến nhiệt độ làm mềm (thường là 130–200 °C tùy thuộc vào vật liệu)
Công đoạn làm nóng trước có nhiều mục đích:
- Loại bỏ độ ẩm — Loại bỏ hoàn toàn độ ẩm còn sót lại trên bề mặt
- Ổn định nhiệt độ — Đảm bảo nhiệt được phân bố đều
- Điều khiển quá trình — Cho phép điều chỉnh chính xác nhiệt độ định hình phù hợp với các loại vật liệu và độ dày khác nhau
Tại Jenten, các hệ thống tạo hình của chúng tôi sử dụng máy thổi khí nóng độc lập (tối đa 4.400 W) với chức năng điều chỉnh nhiệt độ và lưu lượng gió, giúp người vận hành kiểm soát chi tiết đường cong nhiệt.
Bước 4: Tạo hình túi
Đây là công đoạn then chốt trong quy trình sản xuất băng mang. Băng được làm nóng sẽ được ép vào một loạt các hốc (khoang) dùng để chứa từng linh kiện điện tử.
Hai phương pháp tạo hình chính
| Phương pháp | Cơ chế | Các đặc điểm chính |
|---|---|---|
| Loại con lăn (xoay) | Băng đi qua một trống quay có các khuôn lồi được gắn trên chu vi của trống | Sản xuất liên tục với tốc độ cao, lý tưởng cho các cấu hình 1:4 và 1:6, độ đồng nhất tuyệt vời |
| Tấm phẳng (gián đoạn) | Băng được ép giữa các tấm phẳng được làm nóng có các hốc lõm | Phù hợp với các túi sâu hơn và vật liệu dày hơn, tốc độ sản xuất thấp hơn |
Quy trình tạo hình kiểu con lăn
Trong quy trình tạo hình kiểu trục lăn, các khuôn (khuôn dương hoặc khuôn lồi) được lắp đặt cách đều nhau xung quanh một trống quay. Khi dải vật liệu đã được làm nóng đi qua trống:
- Cuộn băng bắt đầu phủ lên các khuôn lồi
- Một con lăn ép băng dính vào khuôn
- Lực hút chân không được tạo ra qua các khe ở phần gốc của khuôn sẽ kéo dải băng dính sao cho nó tiếp xúc hoàn toàn với bề mặt khuôn
- Miếng băng có hình dạng giống như khoang túi
Áp suất chân không là yếu tố then chốt ở đây. Áp suất chân không không đủ sẽ dẫn đến việc hình thành túi không hoàn chỉnh; trong khi áp suất chân không quá cao có thể gây ra hiện tượng mỏng đi của vật liệu. Đối với quy trình sản xuất từ 1 đến 6, việc duy trì áp suất chân không ổn định trên cả sáu làn đòi hỏi kỹ thuật chính xác.
Làm mát và tháo khuôn
Sau khi định hình, dải băng phải được làm mát trước khi có thể lấy ra khỏi khuôn. Quá trình làm mát thường được thực hiện bằng cách phun chất làm mát (thường là không khí trộn với sương nước) lên dải băng đã định hình trong khi nó vẫn còn nằm trên khuôn. .
Một ưu điểm quan trọng của khuôn lồi (khuôn đúc nam): Khi băng nguội đi, nó sẽ co lại. Với khuôn lõm, hiện tượng co lại này có thể khiến túi bị biến dạng do co lại và tách khỏi bề mặt khuôn. Với khuôn lồi, băng được ép vào khuôn, và sự co ngót được kiểm soát — giúp ngăn ngừa biến dạng. .
Bước 5: Đục lỗ chính xác
Sau khi tạo túi, băng chuyển sang trạm đục lỗ. Tại đây, các lỗ răng cưa (lỗ định vị) được tạo ra dọc theo cả hai mép của băng. Các lỗ này khớp với các bánh răng cưa của máy đặt linh kiện SMT tự động, đảm bảo vị trí chính xác trong quá trình lấy linh kiện.
Các thông số quan trọng trong quá trình dập
Tham số | Yêu cầu | Tác động
Độ chính xác vị trí P2 | ±0,03 mm hoặc cao hơn | Đảm bảo quá trình nạp linh kiện diễn ra trơn tru qua các máy SMT
Đường kính lỗ | Tối thiểu 0,2 mm | Cho phép sử dụng băng có chiều rộng hẹp và đóng gói mật độ cao
Kiểm soát ba via | Giảm thiểu hoặc loại bỏ hoàn toàn ba via | Ngăn ngừa bụi phát sinh và tình trạng kẹt trong bộ nạp
Để đạt được độ chính xác khoảng cách giữa các điểm là ±0,03 mm, các hệ thống tiên tiến sử dụng:
- Điều khiển động cơ servo độc lập (0,75 kW) để đảm bảo thời gian đục lỗ chính xác
- Định vị chính xác trong khuôn sử dụng chốt định vị
- Khuôn dập chính xác tốc độ cao được gia công bằng phương pháp EDM dây chậm (8 ống dẫn hướng, 4 cột dẫn hướng)
Các khuôn dập chất lượng cao còn có các đặc điểm sau: cơ chế thay đổi nhanh cho phép thay khuôn trong vòng chưa đầy một phút — một lợi thế đáng kể về hiệu quả đối với các môi trường sản xuất đòi hỏi phải thay đổi khuôn thường xuyên.
Bước 6: Cắt dọc
Đối với quy trình sản xuất nhiều làn (cấu hình 1-4 hoặc 1-6), băng rộng phải được cắt thành các làn băng mang riêng lẻ. Bộ phận cắt sử dụng các lưỡi dao tròn để thực hiện các đường cắt chính xác giữa các làn.
Các yếu tố quan trọng cần lưu ý khi cắt dải
- Chất liệu lưỡi dao: Cacbua vonfram (WC) hoặc thép tốc độ cao để tăng khả năng chống mài mòn
- Khoảng cách/khe hở giữa các lưỡi dao: Có thể điều chỉnh để phù hợp với các loại vật liệu và độ dày khác nhau
- Cắt không gây xơ: Hình dạng và độ thẳng hàng phù hợp của lưỡi dao giúp ngăn ngừa sự hình thành các gờ sắc ở mép lưỡi, vốn có thể gây hư hỏng cho các bộ phận hoặc thiết bị cấp liệu
Tại Jenten, các bộ phận cắt dọc của chúng tôi có tính độc lập điều khiển động cơ bước và độ chồng chéo của lưỡi dao có thể điều chỉnh — đảm bảo cắt sạch sẽ cho mọi loại vật liệu có độ dày từ 0,1 mm đến 0,4 mm. .
Bước 7: Kiểm tra chất lượng và vệ sinh
Kiểm tra chất lượng không phải là công đoạn được thực hiện sau cùng — mà là một phần không thể tách rời của quy trình. Các nhà sản xuất hàng đầu đã tích hợp Kiểm tra quang học tự động (AOI) trực tiếp vào dây chuyền sản xuất.
Khả năng kiểm tra bằng mắt thường
Nghị quyết | 5 megapixel (tiêu chuẩn) | 10 megapixel (tùy chọn)
Các đối tượng cần phát hiện | Sự sai lệch kích thước, vết xước bề mặt, tạp chất, gờ thừa | Các khuyết tật tương tự với độ chính xác cao hơn
Kết quả đầu ra | Đường cong kích thước theo thời gian thực, thống kê CPK, phân loại khuyết tật | Độ phân giải được nâng cao để phát hiện các khuyết tật vi mô
Các hình ảnh khuyết tật được tự động phân loại và lưu trữ để:
- Khả năng truy xuất nguồn gốc — Xác định mối liên hệ giữa các lỗi và các lô sản xuất
- Cải tiến quy trình — Xác định các vấn đề thường xuyên xảy ra
- Tài liệu dành cho khách hàng — Cung cấp hồ sơ đảm bảo chất lượng
Hệ thống làm sạch
Sau khi đục lỗ và xẻ dọc, băng có thể chứa:
- Đập vỡ các mảnh vụn — Các hạt nhỏ được tạo ra từ quá trình dập
- Điện tích tĩnh — Thu hút bụi và các chất gây ô nhiễm
- Gờ sắc ở mép — Dự báo về vật liệu ở quy mô vi mô
Quá trình làm sạch nhiều giai đoạn là quy trình tiêu chuẩn:
- Chải răng bằng dụng cụ cơ học — Các bàn chải quay tốc độ cao giúp loại bỏ các hạt bụi lỏng lẻo
- Súng khí ion hóa — Trung hòa điện tích tĩnh và thổi bay các tạp chất còn lại
Bước 8: Cuộn lại và đóng gói
Bước cuối cùng là cuộn băng vận chuyển đã hoàn thiện lên các cuộn, sẵn sàng để vận chuyển đến khách hàng. Công đoạn này có vẻ đơn giản, nhưng lại là một trong những bước quan trọng nhất để đảm bảo chất lượng băng.
Kiểm soát độ căng
Độ căng không đồng đều nguyên nhân:
- Hiện tượng co giãn (các lớp băng dính dịch chuyển sang một bên)
- Sự hình thành nếp nhăn
- Gặp khó khăn khi tháo dỡ tại cơ sở của khách hàng
- Hư hỏng ở các túi
Kiểm soát độ căng phù hợp bao gồm:
- Cánh tay vũ công có trọng lượng với các vạch chia được khắc sẵn để đảm bảo độ chính xác khi điều chỉnh
- Điều chỉnh độ căng riêng lẻ đối với mỗi làn đường
- Logic cuộn dây điều này tính đến độ dày, chiều rộng và các tính chất vật liệu của băng
Các hệ thống tiên tiến cho phép người vận hành thiết lập:
- Khoảng cách chồng chéo cuộn dây — Độ chồng chéo của băng khi cuộn là bao nhiêu
- Góc quay trở lại — Khi băng đổi hướng tại vành cuộn
- Điều chỉnh chiều rộng cuộn phim — Cấu hình nguồn cấp đơn để thay đổi kích thước cuộn dây
Tuân thủ tiêu chuẩn: EIA-481-D
Toàn bộ quy trình sản xuất băng mang phải tuân thủ EIA-481-D, tiêu chuẩn quốc tế về việc dán băng mang có hoa văn nổi cho các linh kiện gắn bề mặt. .
Tiêu chuẩn EIA-481-D quy định như sau:
- Kích thước túi
- Kích thước và khoảng cách giữa các lỗ trên bánh xích
- Dung sai về chiều rộng băng
- Các yêu cầu đối với xe đầu kéo và xe rơ-moóc
- Thông số kỹ thuật của cuộn dây
Việc tuân thủ tiêu chuẩn này đảm bảo rằng các băng mang linh kiện của các nhà sản xuất khác nhau có thể được sử dụng thay thế cho nhau trên các thiết bị SMT tự động trên toàn thế giới.
Đối với Máy dập nổi kiểu con lăn tốc độ cao Jenten 1-6, việc tuân thủ tiêu chuẩn EIA-481-D được xác minh thông qua:
- Đo kích thước theo các thông số kỹ thuật tiêu chuẩn
- Phân tích CPK để chứng minh khả năng đáp ứng của quy trình
- Các điểm kiểm tra chất lượng trong quá trình sản xuất (tự kiểm tra mỗi ca làm việc)
Cấu hình 1-đến-6: Hiệu quả khi mở rộng quy mô
Cái Cấu hình 1 đến 6 thể hiện sự cân bằng tối ưu giữa hiệu quả sản xuất và kiểm soát chất lượng.
Các tùy chọn sản xuất:
| Chiều rộng băng | Cấu hình 1-đến-4 | Cấu hình 1-đến-6 |
|---|---|---|
| 8 mm | Đúng vậy | Đúng vậy |
| 12 mm | Đúng vậy | Đúng vậy |
| 16 mm | Đúng vậy | Đúng vậy |
| 24 mm | Đúng vậy | Đúng vậy |
Mỗi làn có thể được giám sát độc lập về nhiệt độ, áp suất chân không và chất lượng định hình — đảm bảo chất lượng sản phẩm đồng đều trên cả sáu làn. Tốc độ dây chuyền thông thường dao động từ Từ 4 đến 10 mét mỗi phút trên mỗi làn đường, tùy thuộc vào mức độ phức tạp của sản phẩm. .
Các lỗi thường gặp và biện pháp phòng ngừa
Việc hiểu rõ các khuyết tật tiềm ẩn là điều thiết yếu đối với công tác kiểm soát chất lượng:
| Lỗi | Nguyên nhân | Phòng ngừa |
|---|---|---|
| Sự hình thành túi chưa hoàn chỉnh | Nhiệt độ hoặc áp suất chân không không đủ | Tăng nhiệt độ, kiểm tra hệ thống chân không |
| Sự cong vênh | Làm mát không đồng đều, ứng suất dư | Điều chỉnh chế độ làm mát, đảm bảo làm mát đồng đều |
| Các gờ sắc ở mép | Dụng cụ đục/khuôn bị mòn, khe hở không đúng | Thay thế dụng cụ, điều chỉnh khe hở |
| Ô nhiễm | Vệ sinh kém, tĩnh điện | Nâng cấp hệ thống làm sạch, cải thiện khả năng kiểm soát tĩnh điện |
| Sự biến thiên về cao độ | Sự sai lệch thời gian đục lỗ, sự mài mòn khuôn | Hiệu chỉnh bộ servo, kiểm tra/thay thế khuôn |
Tại sao điều này lại quan trọng đối với quá trình sản xuất của bạn
Việc hiểu rõ quy trình tạo hình băng mang không chỉ mang tính học thuật — mà còn có tác động trực tiếp đến quá trình sản xuất của quý vị:
- Nâng cao năng suất — Việc xác định được những thông số cần điều chỉnh sẽ giúp giảm lượng phế phẩm
- Tối ưu hóa chi phí — Hiểu rõ các sự đánh đổi giữa vật liệu và quy trình sẽ giúp đưa ra các quyết định mua hàng sáng suốt
- Đảm bảo chất lượng — Hiểu biết về các cơ chế gây ra lỗi giúp giải quyết vấn đề một cách chủ động
- Đánh giá nhà cung cấp — Hiểu rõ về quy trình sẽ giúp bạn đánh giá các nhà cung cấp tiềm năng
Giới thiệu về Jenten
Jenten (Công ty Công nghệ Kim Teng Hà Nam) thiết kế và sản xuất các thiết bị tạo hình băng mang tiên tiến dành cho các ngành công nghiệp bán dẫn, SMT, LED và điện tử tiêu dùng. Máy dập nổi kiểu con lăn tốc độ cao 1-to-6 của chúng tôi tích hợp toàn bộ quy trình được mô tả trong hướng dẫn này — từ xử lý nguyên liệu thô đến cuộn thành phẩm — vào một hệ thống duy nhất, nhỏ gọn và thông minh.
Hãy liên hệ với chúng tôi để tìm hiểu thêm về cách thiết bị của chúng tôi có thể nâng cao hiệu quả và chất lượng sản xuất băng mang chip của quý vị.
Bài tiếp theo trong loạt bài này: [Hiểu về tiêu chuẩn EIA-481-D dành cho băng mang] | [Cách tối ưu hóa nhiệt độ định hình cho vật liệu PC/PS]
 Tiếng Việt
 English (UK)
 Bahasa Indonesia
 한국어
 Русский